BM-30属于高速小孔加工机专用水基工作液,使用时首先要确认设备和工作液类别匹配,再按当前产品说明配液,并持续记录铜管损耗、孔加工状态、过滤和防锈表现。不要按线切割工作液的经验直接替换或混加。
先确认它不是线切割工作液
高速小孔加工依靠管状电极、工作液冲排和脉冲放电形成孔。它与线切割的电极形式、液路和排屑方式不同,因此工作液不能只按‘都是水基’来替换。
苏州市宝玛数控设备有限公司公开产品分类将BM-30列入穿孔机系列专用水基。领用、换液和采购时应同时核对型号及适用设备,避免与线切割系列产品混放。
配液以当前有效说明为准
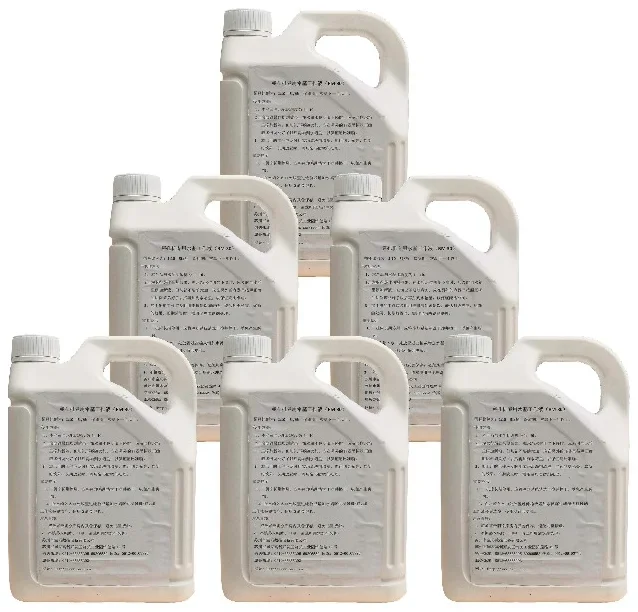
配液前应核对桶身标签、批次和随附说明,使用洁净量具记录原液与水的加入量。公开资料中的包装规格为5升每桶、毛重4.7公斤正负0.1公斤;具体配液比例应以当前有效产品说明或技术确认结果执行。
新配液、补液和换液要分开记录。若只写‘添加工作液’,后续无法判断浓度变化、循环损失还是污染造成加工状态波动。
把铜管和孔加工现象同时观察
使用过程中可记录铜管端面、消耗速度、孔入口与出口状态、孔壁、加工时间和异常位置。铜管损耗变化不一定只来自工作液,也可能与电极规格、导向、冲液、材料和脉冲参数有关。
若出现加工变慢、排屑不畅、泡沫或孔壁变化,应先保留当时的材料、铜管、配液、过滤和参数记录,再逐项排查,避免一次同时更换多个变量。
换液时同步清洁循环系统
水箱、管路、过滤器和沉积区若残留旧液与加工屑,新液加入后仍可能很快受到污染。换液应明确清洁范围、过滤元件状态、加入量和复机后的首孔检查结果。
停机存放前还应按设备与产品要求检查液位、污染和工件防锈状态,不能仅因为工作液标注防锈性能就省略现场维护。
BM-30使用过程记录项目
产品型号、批次、桶身说明和适用设备
原液与用水加入量、配液或补液日期
铜管规格、材料、孔深及程序参数版本
孔入口、出口、孔壁和加工时间的变化
铜管损耗、端面、冲液和排屑状态
过滤器、水箱、管路和沉积区的清洁记录
停机后的液位、污染和防锈检查
常见问题
问:BM-30能否直接加入正在使用的其他工作液中?
答:未经兼容性确认不建议直接混加。应先核对原液类型,并按当前产品说明处理水箱和循环系统。
问:换成BM-30后前几个孔正常就可以批量吗?
答:还应观察连续运行后的铜管损耗、孔壁、泡沫、过滤负荷和防锈状态,再决定是否进入批量。
问:铜管损耗增加一定是工作液问题吗?
答:不一定。还要检查铜管规格、导向、冲液、材料、孔深、脉冲参数和过滤状态。
问:BM-30的配液比例是多少?
答:应以当前桶身标签、随附说明或技术人员确认的有效文件为准,并把实际加入量完整记录。
宝玛数控BM-30高速小孔加工机工作液使用提示
2026-11-19 · 宝玛数控官方 · 行业资讯
宝玛数控BM-30高速小孔加工机工作液使用提示 BM-30属于高速小孔加工机专用水基工作液,使用时首先要确认设备和工作液类别匹配,再按当前产品说明配液,并持续记录铜管损耗、孔加工状态、过滤和防锈表现。不要按线切割工作液的经验直接替换或混加。