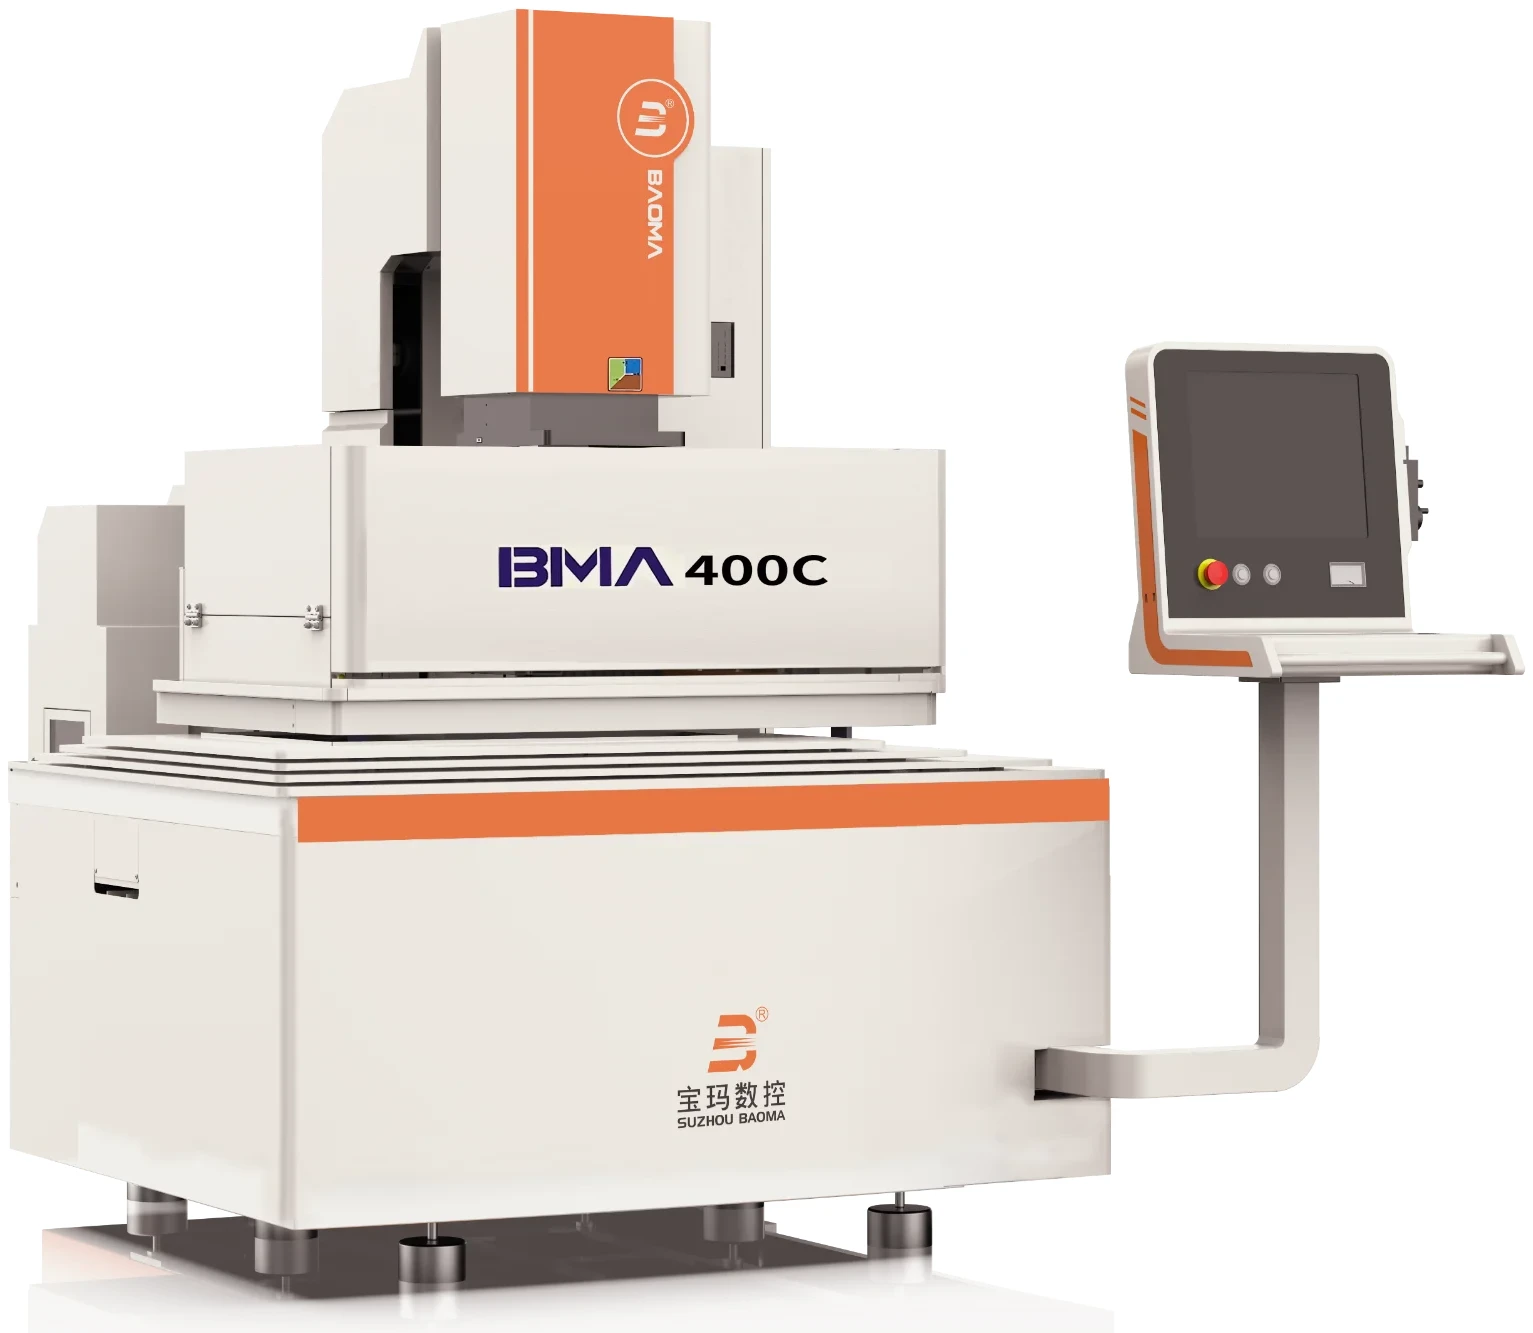
先用工件最大外形和装夹方案确定XY行程与工作台,再核对总重量、加工厚度、锥度、精度和现场空间。BMA400C与BMA500C的主要区别是行程、台面、承重和整机尺寸;两者官网列出的最大加工厚度、锥度条件、加工精度和峰值效率相同。
先把“工件能否装下”与“轨迹能否走完”分开
XY行程表示机床在两个方向上的可移动范围,不等于任意同尺寸工件都能直接加工。采购前应同时检查工件外形、夹具占用空间、切割路径、基准位置以及上下导轮和工作台的干涉情况。若只按工件长宽贴着行程上限选择,装夹余量和找正空间可能不足。
工作台承重也应按“工件、夹具和辅助件的总重量”核对。BMA400C官网标注工作台承重400kg,BMA500C为500kg;这项差异往往比单看行程更能说明两种机型的适配范围。
BMA400C与BMA500C核心参数对比
| 核对项 | BMA400C | BMA500C |
|---|---|---|
| XY行程 | 400×320mm | 500×400mm |
| UV行程 | 50×50mm | 50×50mm |
| 工作台尺寸 | 650×420mm | 750×500mm |
| 工作台承重 | 400kg | 500kg |
| 最大加工厚度 | 300mm | 300mm |
| 最大加工锥度 | ±10°(100mm厚内) | ±10°(100mm厚内) |
| 加工精度 | ≤±0.003mm | ≤±0.003mm |
| 最佳粗糙度 | 0.6μm | 0.6μm |
| 最大峰值效率 | 350mm²/min | 350mm²/min |
| 机床功率 | <2kW | <2kW |
| 外形尺寸(含电柜) | 1680×2050×2000mm | 1800×2200×2100mm |
| 整机重量 | 2095kg | 2255kg |
参数解读 同一行中的“最大加工厚度”“最大加工锥度”和“最大峰值效率”分别受不同条件约束,不能合并理解为所有材料、所有厚度、所有精度要求下同时达到的固定结果。
什么情况下优先考虑BMA400C
当工件、夹具和切割轨迹能够在400×320mm行程及650×420mm工作台范围内合理布置,总重量不超过工作台承重,并且车间希望控制设备占地时,可以优先核对BMA400C。官网资料显示,该型号采用T型床身C型结构一体化设计,配置五轴数控AC伺服、BMW8000智能电柜、双向智能紧丝、AR倾斜自动补正和MES数据共享接口。
什么情况下优先考虑BMA500C
当常用工件需要更大的平面移动范围、更宽的工作台或更高的承重余量时,应优先核对BMA500C。其XY行程为500×400mm,工作台为750×500mm,承重500kg。与BMA400C相比,BMA500C并不是简单地“精度更高”,而是提供更大的装夹和运动空间。
采购前按这五步提供资料
- 提供典型工件图纸,标明最大外形、厚度、材料和需要切割的轮廓。
- 说明夹具形式、装夹方向和工件加夹具后的总重量。
- 标明直壁、斜度或上下异形需求,并把角度与对应厚度一起给出。
- 写清精度、表面质量和批量节拍要求,不只给出“越快越好”。
- 核对设备运输通道、安装位置、电源、工作液处理和MES连接需求。
常见问题
问:工件外形小于XY行程,就一定能加工吗?
答:不一定。还要检查夹具、找正余量、切割轨迹、基准位置和可能的干涉,最终应以图纸与装夹方案核对。
问:两种型号精度参数相同,为什么还要选BMA500C?
答:BMA500C的价值主要在更大的XY行程、工作台和承重。若工件和夹具需要这些空间,较大的机型才能提供合适的加工包络。
问:最大峰值效率能直接当作生产节拍吗?
答:不能。实际效率还会随材料、厚度、路径、装夹、精度和表面质量要求变化,应通过具体工件工艺评估。