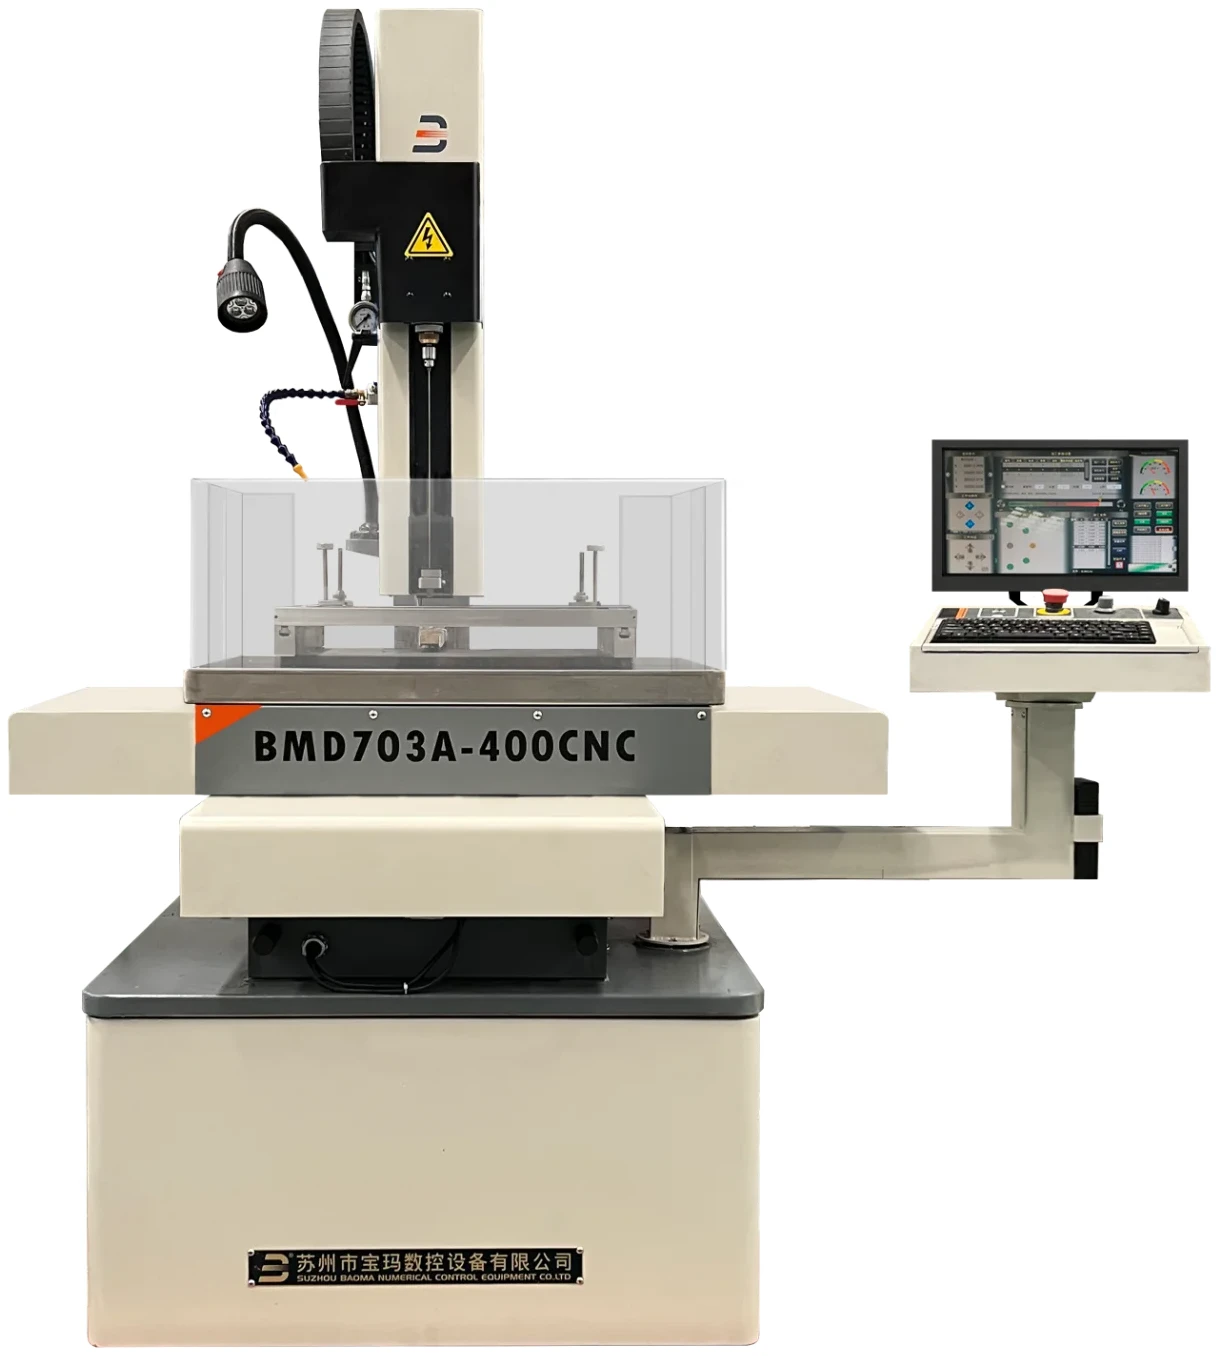
如果孔位少、工件变化快、XY位置可由操作人员逐孔找正,手动型DB703A更贴近这种作业方式;如果需要按程序完成多个孔位、重复加工或减少人工逐孔定位,三轴全数控BMD703A-400CNC更合适。两者的行程和最大速度接近,核心差别在控制方式与自动化流程。
先看孔位如何定位,再看最大加工速度
电火花穿孔机选型常见误区,是只比较最大加工速度或最大电流。对实际生产影响更直接的问题是:每个孔的位置由谁确定、是否需要程序重复调用、加工中是否需要同步编程,以及操作人员要在多少工件上重复同一套孔位。
DB703A采用Z轴数控、XY轴手动的作业方式,配三轴数显和Z轴定深;BMD703A-400CNC为XYZ三轴全数控,配置15寸液晶屏、手控盒和嵌入式CAD,可在加工中同步绘图编程。两种机型因此面向不同的定位流程。
两个型号的参数与功能对比
| 核对项 | DB703A | BMD703A-400CNC |
|---|---|---|
| 控制方式 | Z轴数控,XY轴手动 | XYZ三轴全数控 |
| 工作台面 | 486×310mm | 510×320mm |
| 工作台行程 | 400×300mm | 400×300mm |
| Z轴行程(二次) | 300+(300)mm | 300+(300)mm |
| 加工深度 | 0—300mm | 0—300mm |
| 电极装夹范围 | φ0.3—φ3.0mm | φ0.2—φ3.0mm |
| 工作台承重 | 300kg | 300kg |
| 最大加工速度 | 50—60mm/min(视材料和电极) | 50—60mm/min(视材料和电极) |
| 最大加工电流 | 30A | 30A |
| Z轴定深 | 标配 | 标配 |
| 编程与界面 | 三轴数显,手动XY定位 | 15寸屏,嵌入式CAD,三轴数控 |
| 可选自动化 | 页面未列自动换电极 | 自动换电极、第四轴可选 |
| 整机重量 | 700kg | 1100kg |
| 最大消耗功率 | 3.5KVA | 5KVA |
| 同速不同流程 两页均给出50—60mm/min的最大加工速度,并注明受材料和电极影响。全数控型的价值主要体现在孔位程序、重复定位和自动化衔接,不能只用这一个速度数字判断。 |
|---|
哪些任务更适合DB703A
· 孔位数量较少,工件种类变化频繁,操作人员可逐孔找正。
· 需要三轴数显和Z轴精确定深,但不需要XY程序联动。
· 希望在相同400×300mm工作台行程下采用较简洁的控制流程。
· 加工计划由熟练操作人员灵活安排,暂不需要自动换电极或第四轴。
哪些任务更适合BMD703A-400CNC
· 同一工件上有多个孔位,需要按坐标和程序重复执行。
· 批量工件的孔位布局较稳定,希望减少人工逐孔定位。
· 需要在15寸界面和嵌入式CAD中组织图形与加工任务。
· 后续可能评估自动换电极、第四轴等扩展配置。
询价前准备一张孔位信息表
建议把工件材料、最大外形、重量、孔径范围、孔深、孔数、孔位坐标、盲孔或通孔、批量、节拍和可接受的人工步骤整理在同一张表中。对倾斜孔或特殊装夹,还应附上方向示意和基准。这样才能判断应使用手动XY定位、三轴全数控,还是增加第四轴或自动换电极。
常见问题
问:全数控型的最大加工速度一定更高吗?
答:上述两个官网页面给出的最大加工速度相同,均为50—60mm/min,并注明取决于材料和电极。全数控型的主要差异是定位、编程和重复作业流程。
问:只有一个孔,也必须用全数控型吗?
答:通常不必只按孔数决定。若孔位可方便找正、工件变化快,手动型可能更直接;若位置精确复现或流程自动化很重要,应再评估全数控型。
问:选配第四轴前要提供什么?
答:需要给出孔的空间方向、工件基准、装夹姿态和重复加工要求,由技术人员确认旋转轴规格与控制方案。