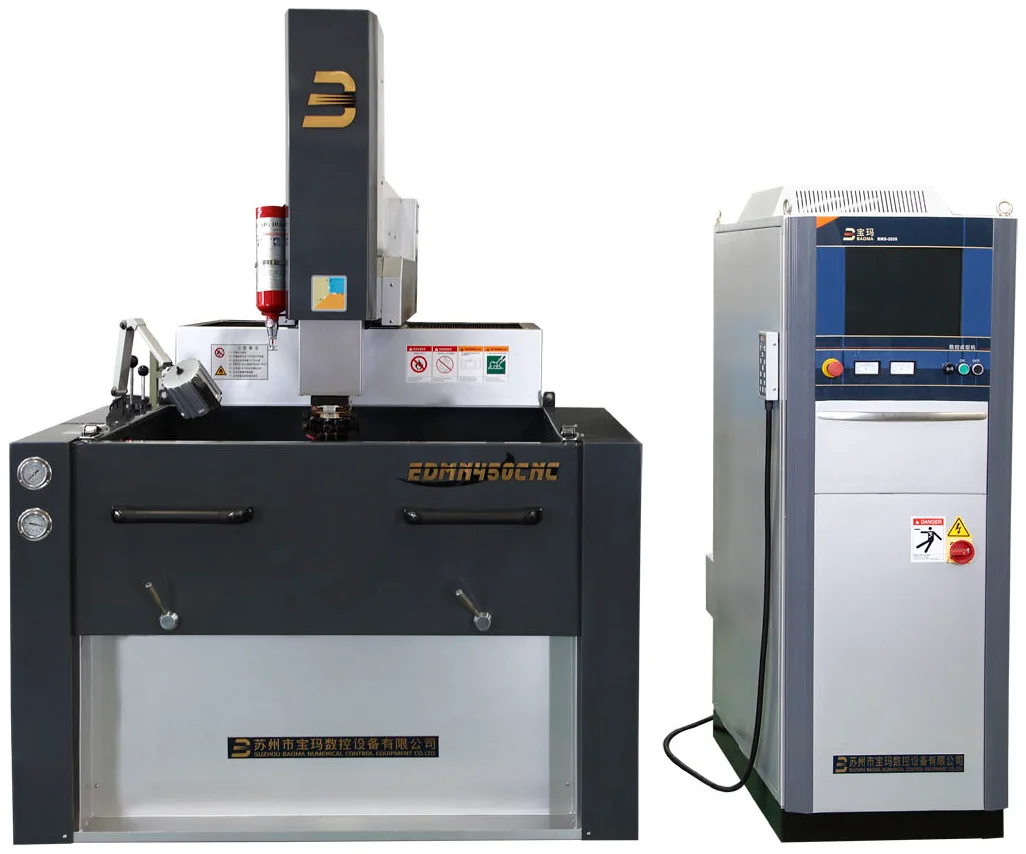
ZNC与三轴CNC的选择应由加工路径决定。若XY位置主要靠装夹和人工调整、放电控制集中在单轴,EDM450ZNC可作为核对对象;若型腔需要X、Y、Z三轴按程序联动、自动定位或复杂曲面轨迹,则应重点评估EDM450CNC。两者共有的电流和峰值速度参数不能替代控制轴判断。
先区分“放电参数控制”和“多轴轨迹控制”
电火花成型不仅要确定电流、抬刀和表面质量,还要明确电极与工件之间的空间运动由哪些轴完成。单轴数控机可以满足由装夹、平动附件或人工调整组织的加工任务;三轴CNC则把X、Y、Z纳入程序联动,更适合需要自动定位、复杂型腔或连续轨迹的任务。
因此,不能因为两台设备的最大加工电流和最大加工速度相同,就认为它们能够执行相同的路径。控制轴数、联动方式、编程能力和目标型腔复杂度才是首要差异。
EDM450ZNC与EDM450CNC参数对比
| 核对项 | EDM450ZNC | EDM450CNC三轴 |
|---|---|---|
| 控制类型 | ZNC单轴数控 | 三轴三联动CNC |
| 行程 | XY 450×350mm;主轴200+200mm | XYZ 450×350×(200+200)mm |
| 工作台 | 700×400mm | 700×400mm |
| 主轴承重 | 150kg | 150kg |
| 工作台承重 | 1000kg | 1000kg |
| 电极头至工作台 | 180—580mm | 50—450mm |
| 油槽内腔 | 1150×660×450mm | 1200×660×450mm |
| 最大加工电流 | 50A | 50A |
| 最大加工速度 | 400mm³/min | 400mm³/min |
| 最小电极消耗 | ≤0.3% | ≤0.3% |
| 最佳表面精度 | ≤0.2 Raμm(加平动头) | Ra≤0.2μm |
| 输入功率 | 9KVA | 9KVA |
| 程序与功能 | 智能参数库、高速抬刀 | G代码、神经网络计算、自动定位、断电复归 |
| 扩展 | 按具体配置确认 | 可选第四轴 |
适合优先核对EDM450ZNC的任务
· 型腔位置和方向可通过装夹、找正或辅助装置预先确定。
· 主要需要稳定的单轴伺服放电控制,不要求XYZ连续联动。
· 工件品种多但轨迹相对直接,操作人员可以完成位置调整。
· 现有工艺已经围绕ZNC单轴设备建立,升级重点是参数库、伺服和抬刀。
适合优先核对EDM450CNC的任务
· 需要X、Y、Z三轴按照程序联动完成复杂型腔或曲面。
· 同一装夹中包含多个坐标位置,希望通过程序自动定位。
· 需要标准G代码、自动定位、断电复归等数控流程。
· 工艺规划中可能增加第四轴,并希望统一在CNC系统内管理。
用三张图完成技术沟通
- 工件图:标出材料、外形、重量、型腔位置、深度和公差。
- 电极图:标出电极材料、数量、重量、损耗控制和基准。
- 路径图:说明哪些位置需要三轴联动、自动定位、侧向移动或旋转。
在此基础上,再补充表面质量、加工余量、批量、油槽空间和自动化需求。若无法从图纸判断单轴是否足够,应由工艺人员先拆解每个动作,再确定采用ZNC、三轴CNC或附加轴。
常见问题
问:EDM450CNC的峰值加工速度与ZNC相同,三轴还有意义吗?
答:有。三轴CNC的重点是多轴联动、自动定位和程序化路径,并不只体现在一个最大速度数字上。
问:ZNC能否做出复杂型腔?
答:应看复杂型腔是否需要XYZ按程序连续联动,以及能否通过装夹、平动附件和分步工艺实现。具体图纸需要技术评估。
问:两种机型的表面精度可以直接横向比较吗?
答:应先统一条件。ZNC页面的对应数值注明“加平动头”,比较时还要统一材料、电极、放电参数和测量方法。