为什么“最大锥度”和“最大厚度”不能分开看
线切割形成锥度时,上下导向位置需要产生相对偏移。工件越厚、角度越大,所需偏移量通常越大,因此锥度能力不仅由一个角度数字决定,还受工件厚度、UV行程、几何轮廓和装夹位置影响。任何只写“可切±30°”而不说明厚度条件的表述,都不足以完成工艺判断。
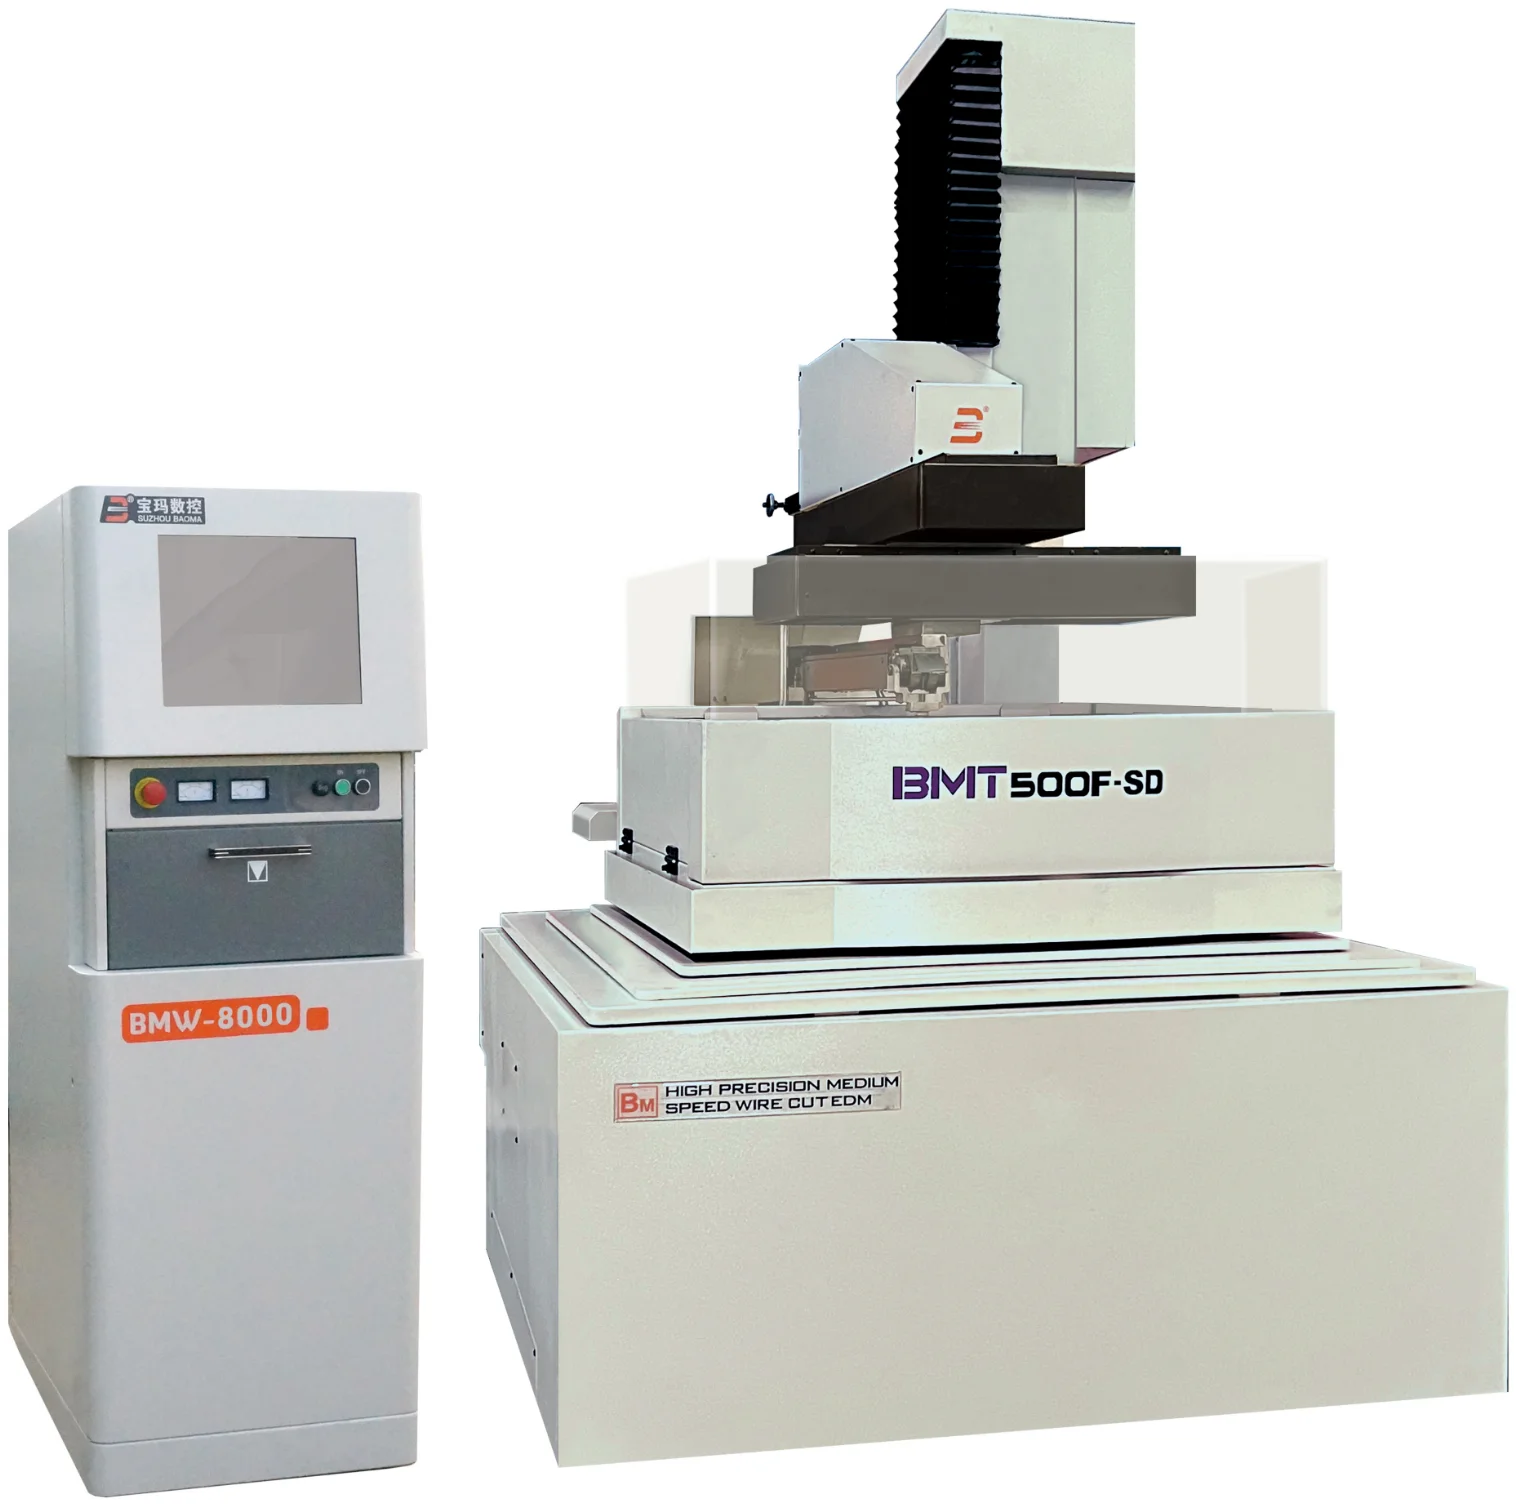
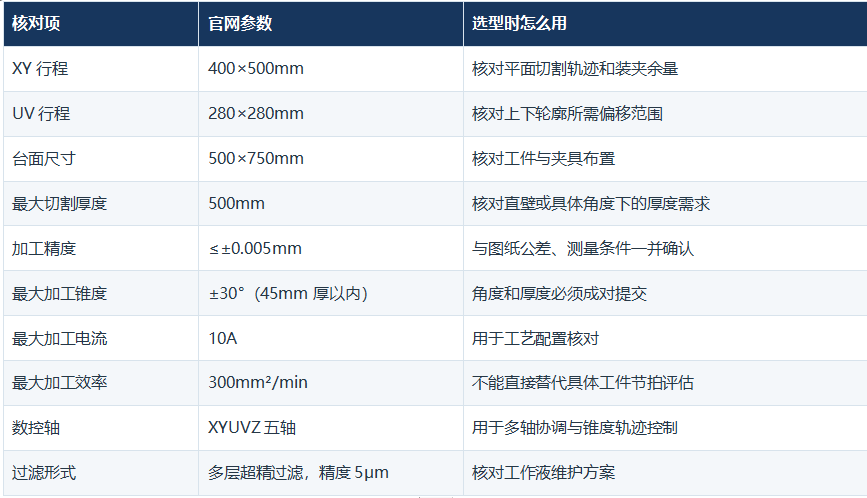
宝玛数控BMT500F-SD产品页把两项条件分别列出:最大切割厚度为500mm;最大加工锥度为±30°,并注明“45mm厚以内”。这两个参数描述不同能力边界,采购和编程时应分别核对。
BMT500F-SD公开技术参数
图纸至少要提供六类信息
1.工件材料、毛坯外形、实际切割厚度和装夹方向。
2.上表面轮廓、下表面轮廓,以及二者的基准对应关系。
3.目标锥度角,并注明是单边角、夹角还是图纸中的其他定义。
4.直壁段、过渡段、尖角、圆角和可能发生干涉的位置。
5.尺寸公差、轮廓公差、表面质量和后续装配要求。
6.单件或批量生产、材料利用率和节拍目标。
BMT500F-SD的结构和工艺配置应怎样理解
官网资料显示,BMT500F-SD采用摇摆式随动大锥度结构,配置BMW8000智能电柜,支持大锥度修刀和斜顶跳步切割;数控轴为XYUVZ五轴,双向智能紧丝、手控装置和钛合金加工功能为标配。设备能力是否适合某张图纸,仍需把这些配置与具体轮廓、厚度和材料对应起来。
“大锥度修刀”解决的是特定工艺路径问题,“斜顶跳步切割”对应的是特定几何和加工安排。采购时应要求供应方针对目标零件说明编程路径、装夹姿态和验证方法,而不是只比较功能名称。
建议的试切确认顺序
先由完整图纸计算角度、厚度和UV偏移需求,确认理论包络。
再选择有代表性的材料、厚度和轮廓制作试件,明确测量基准。
分别记录尺寸、角度、表面状态和加工时间,不用单一结果代替全部要求。
若正式工件与试件条件不同,应重新评估,不直接沿用试切结论。
常见问题
问:最大切割厚度500mm,是否代表500mm厚工件能切±30°?
答:不是。官网的±30°条件明确限定为45mm厚以内;更厚工件的可达角度需要按图纸核算。
问:UV行程越大,实际锥度就一定越大吗?
答:不能只看UV行程。实际能力还与工件厚度、导向位置、上下轮廓、装夹和干涉有关。
问:选型时只给一个角度可以吗?
答:不够。至少还要给出对应厚度、上下轮廓、基准、材料和公差,否则无法判断所需偏移和加工边界。